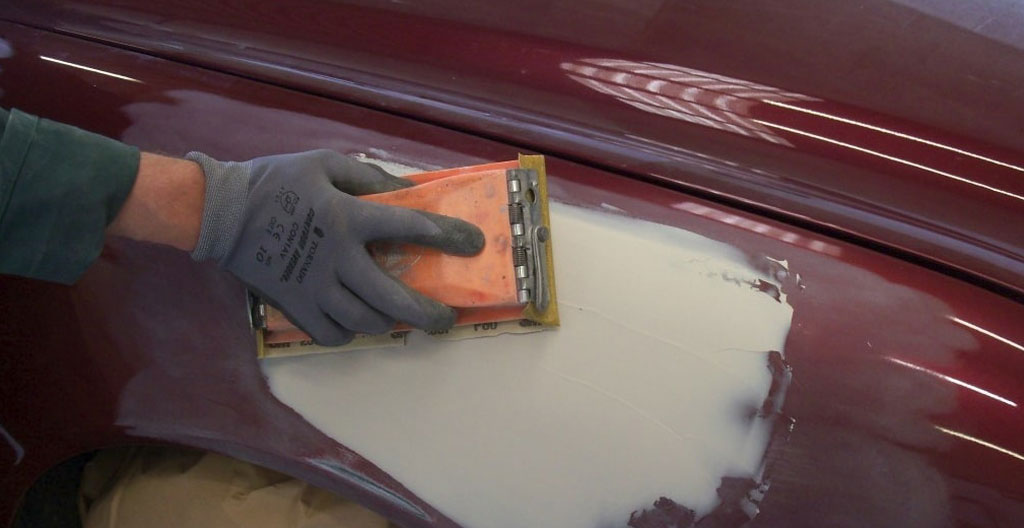
Sur une carrosserie de véhicule ancien ou après une réparation localisée, obtenir une finition brillante en polyester relève souvent du parcours du combattant. Les ateliers professionnels comme les restaurateurs amateurs se heurtent régulièrement au même constat : une surface terne malgré l’utilisation de produits de qualité, des micro-bulles qui apparaissent à la polymérisation, ou encore des coulures qui ruinent des heures de préparation. Les projections 2025 de TCG Conseil pour le CNPA estiment le marché de la carrosserie-réparation à 7,2 milliards d’euros en 2025, en baisse de 12 % des entrées par rapport à 2016, notamment en raison de la pénétration des systèmes ADAS qui réduisent la sinistralité de 15 %. Cette contraction du marché rend d’autant plus crucial pour les professionnels de maîtriser des finitions impeccables, capables de fidéliser une clientèle exigeante.La difficulté ne réside pas dans l’application elle-même, mais dans la compréhension fine des paramètres qui conditionnent la réussite : température de l’atelier, taux d’hygrométrie, épaisseur de couche appliquée, ou encore temps de catalyse avant ponçage. Ce guide technique vous livre les données chiffrées exactes, les protocoles d’application éprouvés et le troubleshooting complet pour diagnostiquer et corriger les défauts courants. Vous découvrirez comment choisir entre gel coat, top coat et vernis selon votre contexte, quels réglages adopter pour garantir une polymérisation optimale, et quelles techniques de polissage permettent d’atteindre un rendu miroir professionnel.
Vos 3 priorités pour une finition brillante réussie :
- Contrôler température atelier (18-22°C) et hygrométrie (50-65%) avant application
- Respecter une épaisseur de couche de 400-500 microns pour éviter coulures et défauts
- Suivre une progression de ponçage P800 → P1200 → P2000 avant polissage final
Gel coat, top coat et vernis : quelle finition pour quel usage ?
La confusion terminologique entre gel coat, top coat et vernis bi-composant constitue la première source d’erreur dans le choix d’un système de finition polyester. Ces trois produits répondent à des logiques d’application distinctes, comparables aux trois couches du bâtiment : la sous-couche qui prépare et uniformise, la peinture qui apporte la couleur, et le vernis qui protège et fait briller.
Le gel coat polyester est une résine pigmentée appliquée en première couche sur un support stratifié. Il assure à la fois l’esthétique de la surface et la protection contre les agressions extérieures. Pour obtenir un rendu durable, il est essentiel d’utiliser une résine gelcoat pour finition brillante adaptée, capable de limiter les défauts d’application comme les micro-bulles. Une bonne qualité de produit permet également d’obtenir un aspect plus lisse et un brillant homogène après finition.
Le top coat, à l’inverse, est une résine transparente appliquée par-dessus un gel coat ou une peinture existante. Son rôle principal consiste à renforcer la protection UV et à rehausser la brillance de la couche pigmentée inférieure. Le vernis bi-composant, quant à lui, relève d’une chimie différente (polyuréthane ou acrylique, rarement polyester pur). Il offre une brillance supérieure et une résistance aux rayures accrue, mais nécessite un durcisseur à mélanger précisément avant application. Pour les retouches localisées, l’application de vernis bi-composant en bombe offre une alternative pratique au pistolet.
| Critère | Gel coat polyester | Top coat polyester | Vernis bi-composant |
|---|---|---|---|
| Épaisseur application | 400-500 µm | 300-400 µm | 60-80 µm (multicouches) |
| Brillance finale | Élevée (85-90 % réflexion) | Très élevée (90-95 % réflexion) | Maximale (95-98 % réflexion) |
| Protection UV | Bonne (avec additifs) | Excellente (formulation dédiée) | Variable (selon résine de base) |
| Facilité application | Moyenne (viscosité élevée) | Bonne (viscosité adaptée pulvérisation) | Délicate (dosage durcisseur critique) |
| Coût au m² | 25-35 € | 20-30 € | 35-50 € |
| Usage recommandé | Carrosserie complète neuve ou restauration intégrale | Surprotection pièce exposée (capot, toit) | Retouche localisée ou finition haut de gamme |
Le choix entre ces trois systèmes dépend donc du contexte : une restauration complète de carrosserie privilégiera un gel coat pigmenté suivi d’un top coat transparent, tandis qu’une réparation localisée orientera plutôt vers un vernis bi-composant compatible avec la peinture d’origine.
Les paramètres techniques qui conditionnent la brillance
La réussite d’une finition brillante en polyester repose sur la maîtrise simultanée de quatre variables environnementales et techniques : la température ambiante, le taux d’hygrométrie, l’épaisseur de la couche appliquée et le temps de catalyse. Chacun de ces paramètres influence directement la polymérisation de la résine et, par extension, l’aspect final de la surface.
18-22°C
Plage de température optimale pour l’application de gel coat et top coat
La plupart des fabricants recommandent une température d’application comprise entre 18 et 22°C pour une polymérisation optimale. En deçà de 18°C, la viscosité de la résine augmente, rendant l’application au pistolet plus difficile et favorisant l’apparition de peau d’orange. Au-delà de 22°C, la catalyse s’accélère, réduisant le temps de travail disponible et augmentant le risque de durcissement prématuré dans le godet du pistolet. La fiche technique de la CARSAT sur les résines polyester souligne que la température ambiante et la température du produit influencent directement l’évaporation du styrène lors de l’application, ce qui modifie la rhéologie du mélange et l’étalement sur la surface.
Le taux d’hygrométrie optimal se situe généralement entre 50 et 65 % pour limiter les risques de condensation. Une humidité excessive provoque la formation de microperles d’eau à la surface de la résine fraîchement appliquée, créant des cratères ou un voile blanchâtre. À l’inverse, un air trop sec accélère l’évaporation du styrène et peut générer des contraintes internes dans le film de résine.
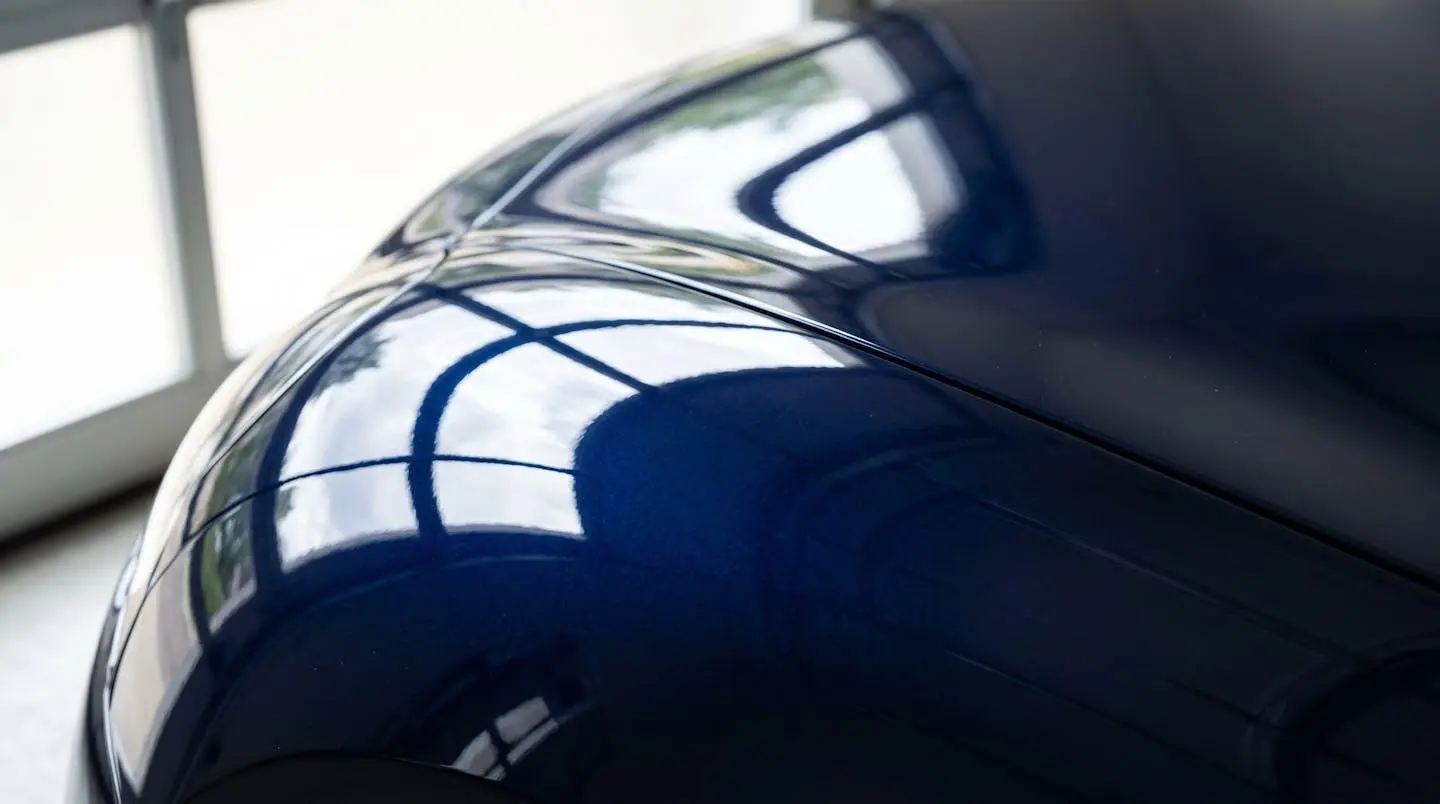
Les épaisseurs couramment pratiquées en milieu professionnel se situent entre 400 et 500 microns pour le gel coat. Une couche trop fine ne masque pas les irrégularités du support et présente une brillance insuffisante après polissage. Une couche trop épaisse génère des coulures sur les surfaces verticales et augmente les contraintes mécaniques lors du retrait de polymérisation.
Le temps d’attente avant ponçage varie selon les formulations, mais se situe généralement entre 2 et 4 heures à température ambiante standard. Ce délai correspond au temps nécessaire pour atteindre la dureté de surface suffisante, sans attendre la polymérisation complète qui peut prendre 24 à 48 heures. Pour approfondir les applications du polyester en résine et ses limites techniques dans d’autres secteurs industriels, la compréhension de ces variables thermochimiques reste universelle.
Le protocole complet pour une finition brillante réussie
Prenons le cas d’un atelier de restauration automobile spécialisé dans les véhicules anciens, confronté à une finition gel coat systématiquement terne malgré le respect apparent du protocole. L’investigation révèle une température d’atelier oscillant autour de 15°C et une application en couche excessivement épaisse. La correction passe par un chauffage de l’atelier et une réduction de l’épaisseur de couche, avec contrôle au moyen d’une jauge d’épaisseur humide.
Sécurité : manipulation des résines polyester
Port obligatoire de masque à cartouche organique (filtration vapeurs styrène), gants nitrile résistants aux solvants, lunettes de protection étanches. Ventilation de l’atelier indispensable pendant l’application et la phase de catalyse. Comme le précise le guide ED665 de l’INRS sur les polyesters stratifiés, la quantité moyenne de styrène évaporée lors de la mise en œuvre d’une résine polyester représente environ 5 % du poids de la résine de base, soit pour 1 000 kg de résine consommés en journée, une émission de 50 kg de styrène. Tenir éloigné de toute source de chaleur (produit inflammable).
La préparation de surface conditionne 80 % de la qualité d’adhérence du gel coat ou du top coat. Toute trace de graisse, de silicone, de poussière ou d’humidité compromet la polymérisation. La première étape consiste à poncer la surface existante avec un abrasif grain P240 à P320 pour créer une rugosité suffisante. Le dégraissage s’effectue en deux temps : un premier passage avec un chiffon microfibre imbibé d’acétone ou de dégraissant spécifique résines, suivi d’un essuyage avec un chiffon propre et sec.
L’application au pistolet HVLP reste la technique la plus courante en carrosserie professionnelle. Régler la pression d’air entre 1,5 et 2,5 bars, avec une buse adaptée au gel coat. La distance de pulvérisation optimale se situe entre 20 et 25 cm de la surface, avec des passes croisées pour garantir un recouvrement uniforme. Le catalyseur MEKP se dose généralement entre 1,5 et 2,5 % du poids de la résine. Mélanger vigoureusement pendant 2 minutes minimum, puis laisser reposer 1 à 2 minutes pour permettre aux bulles d’air de remonter en surface.
Appliquer la première couche en passes fines, attendre 15 à 20 minutes, puis appliquer la seconde couche pour atteindre l’épaisseur totale cible. Cette technique en deux passes réduit le risque de coulure et améliore le mouillage de la surface.
Après application, laisser catalyser dans un local ventilé et tempéré, à l’abri de la poussière. Le temps de durcissement avant ponçage varie de 2 à 4 heures. Tester la dureté de surface en appuyant légèrement avec l’ongle dans une zone discrète : la surface doit résister sans se marquer.
Le ponçage à l’eau s’effectue en progression croissante : démarrer au papier grain P800 pour éliminer les éventuelles poussières incluses, poursuivre au P1200 pour affiner, et terminer au P2000 pour obtenir une surface mate homogène prête à polir. Le polissage progressif démarre avec un compound abrasif appliqué à la polisseuse rotative, suivi d’un polish de finition à vitesse réduite, et s’achève par un lustrant de finition. Le résultat final doit présenter un aspect miroir, avec une réflexion nette et sans voile.
Pour planifier l’immobilisation du véhicule et organiser les interventions en fonction des contraintes d’atelier, voici le récapitulatif chronologique du processus complet, du premier ponçage jusqu’au lustrage final.
-
Préparation surface et dégraissage (2h)
-
Application gel coat ou top coat (1h30) puis catalyse (attente 12-24h)
-
Ponçage P800 puis P1200 (3h) puis attente séchage (12h)
-
Ponçage final P2000 (1h30)
-
Polissage progressif (2h) et lustrage final (30min)
Ce calendrier permet d’anticiper l’immobilisation du véhicule sur trois à quatre jours selon la température ambiante de l’atelier. Les temps d’attente entre couches (catalyse, séchage) représentent la majorité de la durée totale, mais conditionnent directement la qualité du résultat final. Tenter d’accélérer le processus en réduisant ces délais compromet systématiquement la polymérisation et génère les défauts décrits précédemment (bulles, coulures, durcissement incomplet).
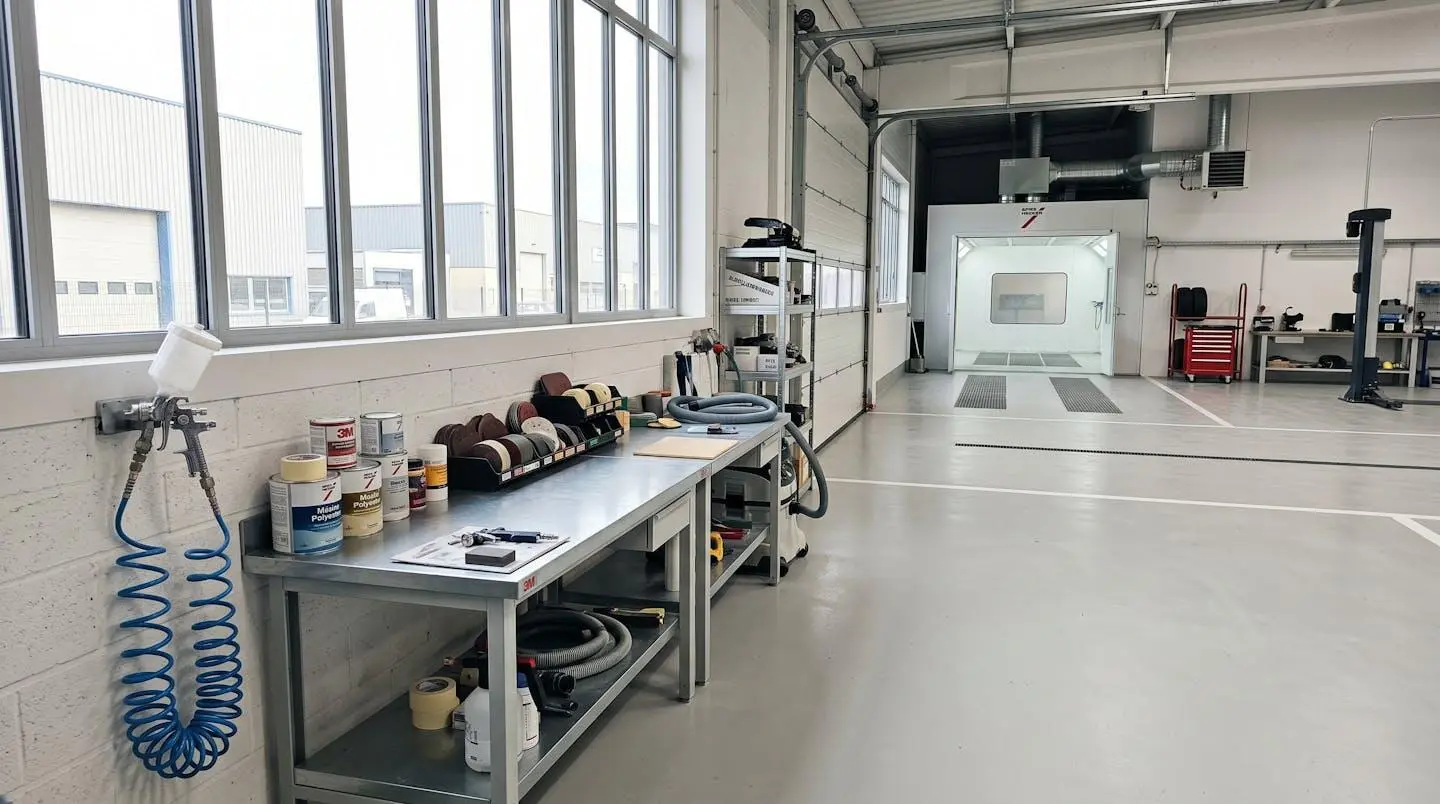
Avant de démarrer l’application, un dernier contrôle s’impose pour vérifier que l’ensemble des conditions optimales sont réunies. Cette vérification préalable permet d’éviter 80 % des erreurs courantes constatées en atelier.
Checklist de contrôle avant application
- Température atelier vérifiée : 18-22°C
- Hygrométrie mesurée : 50-65 %
- Surface poncée (P240-P320), dégraissée et dépoussiérée
- Catalyseur MEKP dosé précisément (1,5-2,5 % selon fiche technique)
- Pistolet HVLP réglé (pression 1,5-2,5 bars, buse 1,8-2,2 mm)
- Zone de travail isolée (rideau antipoussière, ventilation contrôlée)
- EPI complets disponibles (masque cartouche organique, gants nitrile, lunettes)
Corriger les défauts après application : le guide troubleshooting
La majorité des défauts constatés après application de gel coat ou top coat proviennent d’un écart par rapport aux paramètres optimaux, rarement d’une défaillance intrinsèque du produit. Identifier la cause exacte d’un défaut permet de corriger efficacement, plutôt que de multiplier les tentatives hasardeuses qui aggravent le problème. L’expérience terrain montre qu’un diagnostic méthodique, fondé sur l’observation des symptômes et la reconstitution des conditions d’application, résout 90 % des situations.
| Défaut observé | Cause probable | Test de confirmation | Correction |
|---|---|---|---|
| Bulles d’air en surface | Application trop rapide, mélange insuffisant, ou température produit inférieure à 18°C | Vérifier température résine et temps de mélange (minimum 2 min) | Réchauffer produit à température ambiante, mélanger lentement, laisser reposer 2 min avant application |
| Coulures verticales | Épaisseur de couche excessive (au-delà de 600 µm), viscosité trop faible (température trop élevée) | Mesurer épaisseur au jauge humide, contrôler température atelier | Réduire épaisseur par passe (200-250 µm max), abaisser température à 20°C, augmenter temps entre couches |
| Aspect mat ou terne après catalyse | Hygrométrie supérieure à 70 %, condensation, ou présence de silicone sur support | Mesurer hygrométrie, vérifier dégraissage complet avant application | Déshumidifier atelier, dégraisser minutieusement avec acétone, poncer P1200 puis P2000 et polir |
| Peau d’orange (texture granuleuse) | Pression d’air trop faible, distance de pulvérisation excessive (au-delà de 30 cm), ou viscosité trop élevée | Vérifier réglages pistolet (pression, buse), tester sur panneau témoin | Augmenter pression à 2-2,5 bars, réduire distance à 20-25 cm, diluer légèrement si nécessaire (5 % max styrène) |
| Poussières incluses | Ventilation excessive pendant catalyse, zone de travail non isolée, ou absence de filtration d’air | Observer environnement atelier pendant application | Installer rideau antipoussière, ventiler uniquement après durcissement complet, filtrer air entrant |
| Durcissement incomplet (surface poisseuse) | Dosage catalyseur insuffisant (moins de 1,5 %), température inférieure à 15°C, ou catalyseur périmé | Vérifier date péremption catalyseur, contrôler température atelier | Augmenter dosage catalyseur à 2 %, chauffer atelier à 20-22°C, attendre 24-48h supplémentaires si nécessaire |
La correction des défauts après durcissement complet exige parfois des interventions lourdes : ponçage intégral de la couche défectueuse, suivi d’une nouvelle application complète. Pour les défauts mineurs, un ponçage localisé au grain P1200 puis P2000, suivi d’un polissage intensif, suffit généralement à retrouver un aspect homogène. L’approche validée par les professionnels consiste à ne jamais intervenir sur une résine en cours de catalyse : toute tentative de correction à ce stade aggrave systématiquement le défaut.
Vos questions sur la finition brillante en polyester
Peut-on appliquer du gel coat au rouleau ou au pinceau ?
Oui, l’application au rouleau mousse ou au pinceau spalter reste possible pour les petites surfaces ou les réparations localisées. Elle nécessite cependant une technique rigoureuse pour éviter les traces de passage et les bulles d’air. Le rouleau doit être passé en couches croisées fines (100-150 microns par passe), avec un débulle immédiat au rouleau débulleur ou au spalter sec. Le résultat final sera légèrement moins lisse qu’au pistolet, nécessitant un ponçage plus intensif (démarrer au P600 au lieu de P800). Cette méthode est déconseillée pour les grandes surfaces (capot complet, toit), où le pistolet HVLP garantit une homogénéité et une rapidité supérieures.
Le top coat est-il obligatoire après un gel coat ?
Non, le top coat n’est pas obligatoire si le gel coat appliqué contient déjà des additifs anti-UV et présente une brillance finale satisfaisante après polissage. Le top coat apporte cependant une protection supplémentaire contre les rayons ultraviolets et rehausse significativement la brillance (passage de 85-90 % de réflexion à 90-95 %). Il est particulièrement recommandé sur les pièces horizontales très exposées (capot, toit, coffre), où la dégradation UV est maximale. Sur les pièces verticales (portières, ailes), un gel coat de qualité correctement poli peut suffire. Le coût additionnel du top coat (20-30 € au m² de produit + temps d’application) doit être mis en balance avec le gain de durabilité (2-3 ans supplémentaires de brillance).
Peut-on corriger une finition terne après durcissement complet ?
Oui, une finition terne après durcissement complet se corrige par ponçage progressif à l’eau (P1200 puis P2000) suivi d’un polissage intensif. Cette opération élimine la couche superficielle oxydée ou contaminée (voile, poussières) et révèle la résine saine sous-jacente. Comptez 30 à 45 minutes de ponçage manuel par m², puis 20 à 30 minutes de polissage en trois étapes (compound, polish, finition). Si l’aspect terne provient d’une hygrométrie excessive lors de l’application (phénomène de blush), le ponçage doit démarrer au grain P800 pour éliminer toute la couche affectée. Dans les cas extrêmes (gel coat entièrement mat avec cratères généralisés), une nouvelle application complète après ponçage au P320 peut s’avérer plus rapide qu’un rattrapage fastidieux.
Au-delà de la carrosserie automobile, les résines polyester trouvent de multiples applications dans l’industrie contemporaine. Pour explorer d’autres secteurs où ces matériaux composites jouent un rôle déterminant, découvrez le panorama des usages industriels et les innovations récentes en matière de finitions haute performance.
Plutôt que de conclure, posez-vous cette question pour la suite de votre projet : dans quelle mesure la maîtrise de ces paramètres techniques pourrait-elle transformer la qualité perçue de vos réalisations et, par extension, la satisfaction de vos clients ou votre propre fierté face au résultat final ?